初冬的戈壁,寒意渐浓。独山子石化化工第一控制室内,工艺曲线平稳滚动。智能巡屏模块捕捉到一处参数小幅偏移,系统完成机理推演并推送优化方向;值班人员核验确认后,RTO在线实时优化系统自动调整负荷,装置重回最优区间。与此同时,研究院研发人员将终端性能指标输入AI反向设计平台,数分钟即输出适配的分子结构与工艺方案,这样的画面,在这座运行了的90年的炼化基地如今已成日常。
11月19日,在2026世界智能制造大会上,工业和信息化部公布2026年度34家领航级智能工厂培育名单。中国石油独山子石化公司“化工新材料研产一体化绿色协同智能工厂”入选,是名单中唯一炼化项目,也是中国石油系统首个领航级培育项目。
领航级是工信部、国家发改委等六部门2024年启动智能工厂梯度培育行动的最高层级,位于基础级、先进级、卓越级、领航级四级体系顶端。独山子石化不靠新建装置“白手起家”,而在成熟老装置上迭代升级冲刺最高层级,这条路径藏着流程工业智能化的一个差异化样本。
解码项目内涵:研产贯通、绿智协同
“该项目定名‘化工新材料研产一体化绿色协同智能工厂’,并非单一装置智能化改造,核心定位是打通从新材料研发、生产管控到低碳落地的全价值链体系。”数智管理中心一级工程师黄金晖介绍。
传统新材料研发长期陷于“试错式攻关”,高端聚烯烃、SSBR溶聚丁苯橡胶配方组合数以万计,耐高温、抗老化、力学强度等指标相互制衡,只能靠小试、中试反复摸索。独山子石化建成AI驱动的SSBR分子结构预测与合成设计研发平台,按终端性能指标反向设计分子结构与工艺路线。早年公司研究院宋玉萍博士团队攻关溶聚丁苯橡胶,几百组配方逐一试验;如今年轻的科研人员接过接力棒,AI助手提前仿真测算,筛除90%无效方案,仅保留高潜力配方线下验证。
依托“研发—中试—量产”贯通平台,独山子石化公司溶聚丁苯橡胶新产品研发周期缩短50%,后续将融合更多化工新材料的智能研发能力。
“研产一体化的核心,是破除实验室与生产装置之间的数据壁垒。”研究院高级专家费宇晶说,小试数据、中试工况、生产参数、应用反馈沉淀在统一底座,成果可快速向工业装置迁移。
“绿色协同”则把低碳管控内嵌进生产优化各环节。依托“昆仑大模型+机理模型”双引擎,RTO实时优化、APC先进控制、工业智能体三层技术协同,全厂综合能耗下降4.2%,综合商品收率提升1.6%,非计划停机减少45%。独山子石化塔里木120万吨/年乙烯工程建成全球首个乙烯裂解炉烟气碳循环利用示范基地,攻克7.5%—8.2%超低浓度烟气碳捕集难题,构建“绿电直连+碳捕集+蓝氢制蓝氨+绿色尿素”闭环,年消纳绿电10亿千瓦时、减碳137万吨。独山子石化国内首创光伏熔盐储能孤网示范项目计划2027年投产,把间歇性绿电转化为稳定高温高压蒸汽、替代燃煤热源,年节约标煤4.29万吨。
老装置的智改答卷:不搞推倒重来
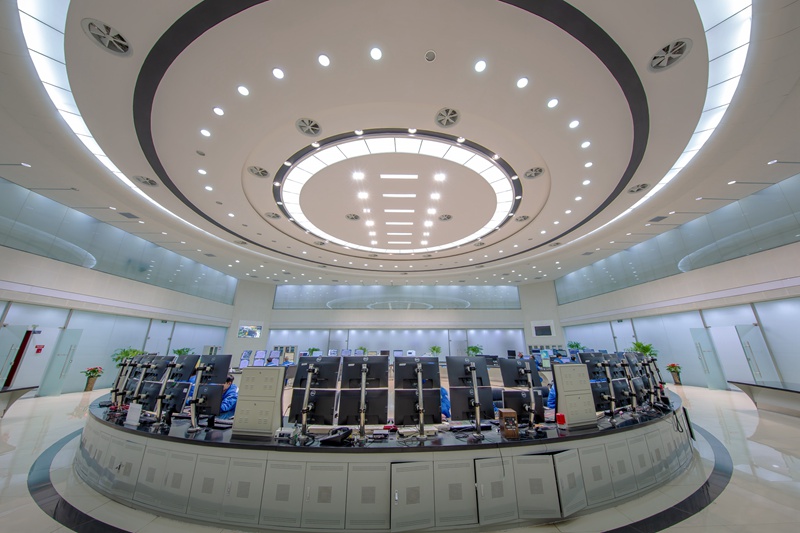
“行业普遍认为智能化更适配新建工厂,新装置原生数字化底座完备、落地更易。但我们这套千万吨炼油百万吨乙烯工程已连续运行17年,工况基础完全不同。”独山子石化公司乙烯一部副经理洪琨说。老装置流程长、原料波动大、工况边界复杂,不少同行对RTO全流程实时优化持谨慎态度。
2018年起,独山子石化与华东理工大学联合攻关,历时四年,把一代代操作工沉淀的现场经验、工况边界逐条固化进机理算法。“我们不是用AI替代人工,而是把一线操作经验中的工艺认知,转化为可复用、可自校准的工业机理模型。”孙锐说。如今百万吨乙烯、千万吨常减压两套RTO稳定投用,实施后,乙烯装置裂解深度波动收窄至±0.018,双烯收率提升0.37%,综合能耗降低1.04%,年增效超5400万元;蒸馏装置能耗降低0.12千克标油/吨,石脑油正构+异构含量升高0.29%,年增效超1000万元。并可实时联动市场价格信号,在保障主力产品平稳的前提下优化负荷结构。
安全是老厂智能化的底线。全厂3.5万台特种设备中超设计使用年限容器1400台。独山子石化为每台设备建立数字档案,传感器24小时采集壁厚、腐蚀速率、工况参数,异常自动预警,一名管理人员即可统筹全厂特种设备状态,入选国家首批设备完整性管理试点单位。
不同炼化企业基于产品结构与装置禀赋,走出了各具特色的路线,有的聚焦生产现场精益管控,依托智能巡检、设备健康画像、闭环自控深挖运行潜力;有的发力物流与操作流程数字化,压缩作业盲区。路线没有通用模板,装置结构、原料组分、产品矩阵、地域条件各不相同,智能化本就没有标准答案。独山子石化立足新材料产业优势,把研发端作为源头牵引,沿研产主线搭建全链路智能体系。
“机理优先、AI增强是我们坚守的原则。”洪琨说,连续化大生产对稳定性、可追溯性要求极高,容不下无法溯源的黑盒算法,每一次优化结果都要可解释、可校验、可管控。
从单点成功到模式输出
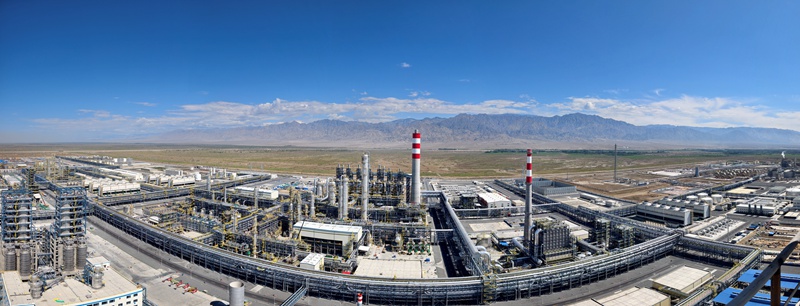
领航的价值不止于一座工厂的效能提升,更在于形成可复制、可推广的范式。这套经长周期生产验证的技术与管理体系,已完整复制到独山子石化塔里木60万吨/年、120万吨/年两套乙烯工程,120万吨/年乙烯工程推行“六化”建设模式,依托智慧工地、4D焊接管控平台,22个月建成中交,较传统工期提前10个月;11套主装置中10套采用国内自主技术,装备国产化率99%,全电驱乙烯“三机”实现国产化突破。
设备完整性管理平台、APS智慧排产、特种设备数字化档案、RTO实施方案等13项成熟场景,已推广至中石油15家炼化企业。企业深度参与4项智能制造国家标准和石化行业数字化转型成熟度标准,完成6项行业智能工厂标准验证。
但从“单厂跑通”到“批量复制”,瓶颈同样突出。不同厂区数据口径不一、标签体系不统一,模型迁移缺少高质量数据底座;适配特定装置的机理模型换到原料、流程不同的装置上需重新校准边界;既懂炼化工艺又熟悉工业算法的复合人才供给跟不上节奏;智能化投入回报周期长,需要配套考核与激励机制托举。
这些正是“数智石油”顶层设计要破解的问题。作为国内能源化工行业首个完成国家备案的行业大模型,昆仑大模型已搭建包含91个细分场景模型、工业智能体的技术矩阵,独山子石化的实践是炼化板块的典型样本。企业同步以揭榜挂帅、专家团队托举青年人才、容错会商等机制完善保障,推动业务变革与数字化同步落地。
今年是独山子石化公司创业90周年,90年前,先辈在戈壁点燃西部石油工业的星火;今天,这座老厂以AI为笔,在成熟装置上续写新篇。
“入选领航培育企业名单仅仅是起点,我们肩负着推动新一代智能制造发展的重要历史使命,要实现制造领航、智能领航、模式领航、价值领航,任重道远。”独山子石化公司执行董事、党委书记王生伟表示,企业将持续对标领航级要求,向着示范型近零碳智能园区迈进,打磨“工厂+解决方案+标准”的母工厂输出能力,为国内老旧炼化装置升级提供参考。
 夜间
 设置
 移动端
 手机版
 网上订阅
 网上订阅
 顶部